原料经风选、去石、比重分选、色选及虫眼检测等多道工序,剔除杂质、空壳、霉变籽与不饱满颗粒,从源头把控饱满度与洁净度。
去除瓜子表面附着的灰尘、沙土与残留杂质;部分工艺采用石灰水浸泡等预处理方式,可适度软化瓜子外壳,为后续入味创造条件。
风味形成的核心环节,主流分为三类:煮制法(浸入汤料煮制1-2小时)、浸泡法(卤汁长时间浸泡)、真空负压入味(加速渗透、更均匀)。
采用热风干燥或滚筒炒制,以天然气精准控温,赋予瓜子仁香酥脆口感,激发特有的焦香风味。
烘烤后的瓜子迅速进入风冷环节降温,随后通过多层筛分设备,剔除空壳、碎壳及形态不规则的次品,确保成品颗粒饱满。
根据产品定位进行喷香或拌料,融入五香、焦糖、奶油等特色风味;成品经金属探测、重量检测后自动化包装与密封。
| 产品类型 | 典型工艺流程 | 工艺特点说明 | 废水产生量 |
|---|---|---|---|
| 煮制类风味瓜子 | 筛选 → 清洗 → 煮制入味 → 烘烤 → 冷却 → 包装 | 现代主流工艺,风味渗透充分,口感酥脆 | 清洗废水+煮制废水 |
| 烘炒类原味瓜子 | 筛选 → 直接烘烤/炒制 → 冷却 → 包装 | 传统工艺,突出瓜子原香,口感更干香 | 无 |
| 脱皮/多味瓜子 | 筛选 → 煮制 → 干燥 → 炒制脱皮 → 筛选 → 拌料 → 包装 | 先煮后炒,工艺更复杂,形成外表裹粉或酥脆的多样口感 | 煮制废水 |
| 浸泡盐味瓜子 | 筛选 → 清洗 → 浸泡入味 → 蒸汽脱水 → 冷却 → 包装 | 盐水浸泡腌渍入味,蒸汽烘干脱水,焦糊少、色泽浅,适合出口 | 浸泡高盐废水 |
使用碱性石灰水去除瓜子壳保护膜,废水呈强碱性、黄色浑浊状,含有大量悬浮物及残留有机物,是废水量较大的环节。
制作五香、奶油等风味瓜子时,煮制过程产生高浓度有机废水,COD 负荷较高。
采用高盐度、高温水浸泡入味,过程中产生高盐度、高浓度、高悬浮物废水。
包括设备、地面清洗废水及生活污水等,水量相对分散,需一并纳入处理系统。
主要由原料中的油脂、植物纤维及可溶性有机物构成,有机污染负荷显著偏高。这类污染物分解耗氧量大,不仅增加生化处理的能耗,还易引发水体污染,是废水处理中的核心难点。
废水中含有大量果壳碎屑、泥沙及加工残渣等悬浮固体,易造成管道堵塞、设备磨损与沉淀池淤积,影响后续处理工艺的稳定运行。
盐度(主要为 NaCl)偏高会抑制微生物活性,pH 值波动剧烈则会破坏生化处理系统的稳定性。这些复合特性增加了处理工艺的复杂性,需针对性设计组合处理方案。
截留大颗粒悬浮物、漂浮物(食物残渣、果皮籽粒),作为废水处理首道屏障,防止后续设备堵塞、降低工艺负荷。
收集暂存排放不均的废水,均衡水质水量波动,避免后续处理单元因负荷突变导致运行不稳定。
针对高含油废水,利用油水密度差实现浮油自然分离,优先去除浮油层,减少油脂对生化系统的抑制。
投加 PAC、PAM 等药剂,使微小悬浮物和胶体凝聚成大颗粒,通过沉淀或气浮快速分离,去除油脂、胶体及大部分悬浮物。
针对漂洗废水的强碱性或酸性废水,投加酸碱药剂中和,将 pH 值调至 6-9 的适宜范围,防止设备腐蚀。
利用铁碳原电池效应分解难降解有机物,提高废水可生化性(B/C 比),同时去除部分重金属离子。
利用污泥床截留厌氧微生物,COD 去除率可达 40%-60%,无需曝气、能耗较低,还能回收甲烷能源,是高浓度有机废水预处理的核心方案。
有氧降解小分子有机物,去除残余COD。SBR适合间歇排水、水质水量波动大的场景,运行灵活、抗冲击强。
厌氧实现高浓度有机物的高效削减与能源回收,好氧完成深度净化与达标保障,二者协同降低处理成本、确保出水稳定。
通过砂滤或膜过滤进一步去除水中的悬浮物(SS)及残余污染物,是水质净化的基础保障环节。
利用活性炭的吸附能力,实现对微量有机物、色度及异味的深度去除,是高标准水质净化与回用的核心工艺。
进一步分解废水中有机物、降低出水 COD,常用工艺为臭氧氧化与电催化氧化。
生产过程中产生高含盐废水约 30m³/d,盐度极高(10% 以上),会抑制甚至毒杀普通微生物,不能直接进行生化处理。
废水颜色较深,且含有大量絮体。
客户主要诉求:对含盐废水进行脱色及去除悬浮物,并尽可能保留废水中的盐分,实现盐水回用。
因涉及食品安全问题,客户要求处理过程中不能添加任何化学试剂,多数常规工艺无法使用。
客户对色度与气味均有要求;废水盐度极高,电解过程中不可避免产生氯气,具有一定味道,需设法去除。
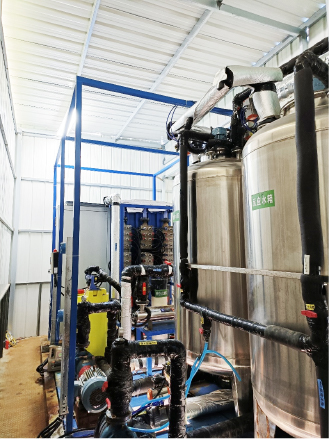
处理量:30m³/d
( 高盐废水处理量,处理后全部回用 )
处理费用/吨:40元+
( 回用后每吨生产盐水节省成本 )
全年节省成本:近40万元
采用自主研发的 UED 高难高浓废水处理装置(FCD功能导电金刚石电极),用于高盐废水的氧化脱色与降 COD,是食品高盐废水回用的核心技术支撑。
针对食品行业不能添加化学试剂的特殊要求,采用物理与电化学耦合工艺,处理过程不投加化学药剂,从工艺源头保障食品安全。
以“脱色除浊 + 保盐回用”为目标,处理后的高盐废水可返回腌制工序循环使用,降低自来水与食盐消耗,将废水转化为生产资源。
依据废水的盐度、水量、水质成分及回用需求,灵活组合物理、化学、生化、膜法与蒸发等工艺,兼顾处理效果与运行成本。
一诺环境创立于2004年,是集研发、制造、工程与服务于一体的环境产业集团,业务覆盖水处理、消毒、渗滤液及高难高浓废水处理领域。
从水质检测、方案设计、设备制造到安装调试、运维托管,提供一站式服务,让客户专注于生产本身。
水质调研与方案论证,帮助客户明确技术路线
与投资规模。
标准化制造与规范化施工,
保障设备质量与工程进度。
快速响应与持续运维,
保障系统长期稳定运行。
提供水质水量信息,一诺技术团队将为您量身设计工艺路线与设备配置方案。
无论是新建废水处理站,还是原有系统提标改造、高盐废水回用,我们都可以根据您的实际水质与生产工况,提供针对性的工艺方案与设备配置建议。
填写以下信息,我们将在24小时内与您联系
 扫码关注

官方公众号
扫码咨询
业务销售咨询
地址:辽宁省朝阳北票经济开发区环保装备产业园区
Copyright © 2020 All Rights Reserved. 辽宁一诺环境产业集团有限公司版权所有 辽ICP备19012322号-2
Tel:400-082-9898
 公司简介